Ошибка Renishaw 91 INPUT OUT OF RANGE на Fanuc / Meldas: причины и устранение
Ошибка 91 в макропрограммах Renishaw для Fanuc и Meldas — это не одна ошибка, а группа сообщений с разным текстом после кода. Разновидность INPUT OUT OF RANGE означает, что один из входных параметров вызванной подпрограммы измерения вышел за границы, заданные логикой макроса. Формально это программная, а не аппаратная неисправность, но за ней часто стоит либо ошибка оператора в кадре вызова, либо смещение реальных координат детали относительно ожидаемых. Разбираемся, какие параметры чаще всего выходят за диапазон, как быстро найти источник и что сделать, чтобы цикл измерения не останавливался посреди смены.
- Что означает INPUT OUT OF RANGE в макросах Renishaw
- Где возникает ошибка на Fanuc и Meldas
- Причины выхода параметра за допустимый диапазон
- Порядок диагностики
- Таблица типовых параметров и диапазонов
- Как предотвратить повторение ошибки
- Типичные ошибки при настройке цикла
Что означает INPUT OUT OF RANGE в макросах Renishaw
Макропрограммы Renishaw (известные также как macro B) — это набор подпрограмм на языке макропрограммирования Fanuc или Meldas, которые вызываются из основной УП для измерения детали или инструмента контактным щупом. Каждый вызов передаёт в подпрограмму набор параметров: номер оси, номер коррекции инструмента, ожидаемый размер, допуск, направление измерения и так далее. Внутри подпрограммы стоит проверка каждого переданного значения на попадание в допустимый диапазон — это защита от явно бессмысленных команд, например от попытки записать результат в коррекцию с номером 999 при максимуме 200 в конкретной стойке.
Если проверка не проходит, макрос останавливает выполнение и выводит код 91 с уточнением INPUT OUT OF RANGE. Это отличает разновидность от соседних сообщений той же группы — DATA MISSING (параметр не передан вовсе), INPUT MISSING (пропущен обязательный аргумент), INPUT MIXED (конфликт форматов) и INPUT NOT ALLOWED (передан параметр, недопустимый в данном контексте цикла). Все они относятся к коду 91, но требуют разного разбора кадра.
Где возникает ошибка на Fanuc и Meldas
На практике ошибка чаще всего всплывает в трёх ситуациях:
- при вызове цикла привязки инструмента через измерительные датчики типа TS или OTS, когда номер коррекции указан с ошибкой;
- при цикле измерения детали через щуп на столе или в шпинделе, если в кадре задан номинальный размер или допуск, выходящий за физически осмысленные пределы;
- при пакетной обработке параметров калибровки, когда оператор копирует старый кадр вызова макроса из другой программы без корректировки номеров осей и коррекций под текущий станок.
На Fanuc сообщение выводится в строке текущего блока УП с указанием номера макропеременной, значение которой не прошло проверку. На Meldas формулировка идентична по смыслу, но экран диагностики показывает номер параметра M-кода вызова цикла, а не переменную #. Разница в интерфейсе не меняет логику поиска причины.
Причины выхода параметра за допустимый диапазон
Ошибка формально программная, но в подавляющем большинстве случаев её провоцирует одно из следующих условий:
- Опечатка в кадре вызова. Номер оси, коррекции или количество измерительных точек введено вручную с лишней цифрой или без десятичной точки.
- Копирование программы с другого станка. На исходном станке диапазон коррекций шире (например, 200 позиций), на текущем — уже (99), и старый номер коррекции не проходит проверку.
- Смещение нуля детали. Ожидаемый номинальный размер, заданный в параметрах цикла, физически недостижим относительно текущей системы координат — макрос интерпретирует это как параметр вне диапазона, а не как ошибку позиционирования.
- Устаревшая версия макроса после обновления стойки. Прошивка ЧПУ увеличила или уменьшила допустимые пределы переменных, а версия macro B на станке осталась старой.
- Механический сбой щупа — если контакт стилуса даёт нестабильное измерение, макрос может рассчитать промежуточный параметр (например, отклонение), который выходит за разумные пределы, и остановиться раньше явной ошибки измерения.
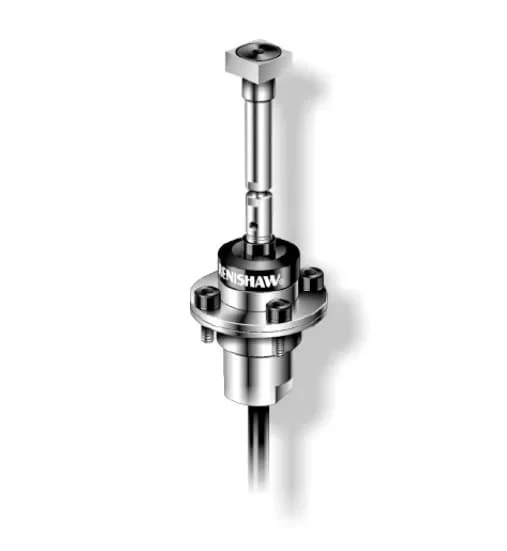
Контактный датчик привязки инструмента, с которым чаще всего работают циклы macro B на Fanuc и Meldas. Нестабильный контакт стилуса — одна из причин выхода расчётного параметра за диапазон.
Порядок диагностики
Прежде чем менять параметры вслепую, стоит пройти по короткому алгоритму — он экономит время и не даёт занести новую ошибку в уже настроенную программу.
- Откройте экран диагностики стойки и зафиксируйте точный номер переменной или параметра, указанный в сообщении об ошибке.
- Найдите в тексте программы кадр вызова макроса, соответствующий этой переменной, и выпишите переданные значения.
- Сверьте номера коррекций инструмента и осей с фактической конфигурацией текущего станка — не с той, для которой программа писалась изначально.
- Проверьте номинальные размеры и допуски цикла измерения на физическую реализуемость: не выходит ли ожидаемая точка контакта за пределы рабочей зоны щупа.
- Если параметры кадра корректны, выполните измерение вручную через MDI с упрощённым вызовом макроса, чтобы исключить влияние остальной программы.
- При повторяемости ошибки на разных программах проверьте версию macro B и соответствие её версии прошивки ЧПУ — обновление одного без другого частый источник несовпадения диапазонов.
Отдельно стоит исключить механическую причину: если калибровка щупа Renishaw не выполнялась долго, расчётные отклонения могут случайно попадать в область, которую макрос трактует как выход за диапазон, хотя физически деталь измерена штатно.
Таблица типовых параметров и диапазонов
Точные числовые границы зависят от версии macro B и модели стойки — приведённые значения общий ориентир, конкретные цифры уточняйте по руководству на конкретный станок и версию macro.
| Параметр цикла | Типовой диапазон | Что проверить при ошибке |
|---|---|---|
| Номер коррекции инструмента | 1–99 или 1–200, зависит от настройки стойки | Максимальное число ячеек коррекции в текущих параметрах ЧПУ |
| Номер оси измерения | 1–3 (X, Y, Z) для стандартной конфигурации | Соответствие фактическому числу управляемых осей станка |
| Количество измерительных точек | 1–4 в большинстве циклов macro B | Тип вызываемого цикла — не все циклы поддерживают более двух точек |
| Ожидаемый допуск | Положительное число, обычно не более нескольких миллиметров | Единицы измерения кадра — миллиметры против дюймов дают кратный сдвиг |
| Номер системы координат детали | 1–6 (G54–G59) либо расширенный диапазон при доп. системах | Доступность расширенных систем координат в опциях стойки |
Как предотвратить повторение ошибки
Большинство повторных случаев INPUT OUT OF RANGE связаны не с разовой опечаткой, а с систематическим переносом программ между станками без адаптации. Несколько практических мер:
- Держите отдельный шаблон кадра вызова макроса для каждой модели станка с уже прописанными корректными диапазонами коррекций и осей.
- После любого обновления прошивки ЧПУ или замены платы управления проверяйте версию macro B на совместимость — расхождение версий часто маскируется под ошибку ввода.
- Включайте в регламент ТО регулярную калибровку щупа, чтобы расчётные отклонения не приближались к границам, которые макрос трактует как аномальные.
- При переводе программы с одного станка на другой сверяйте не только оси и коррекции, но и активные параметры панели оператора — некоторые опции цикла измерения зависят от прошивки, а не только от текста УП.
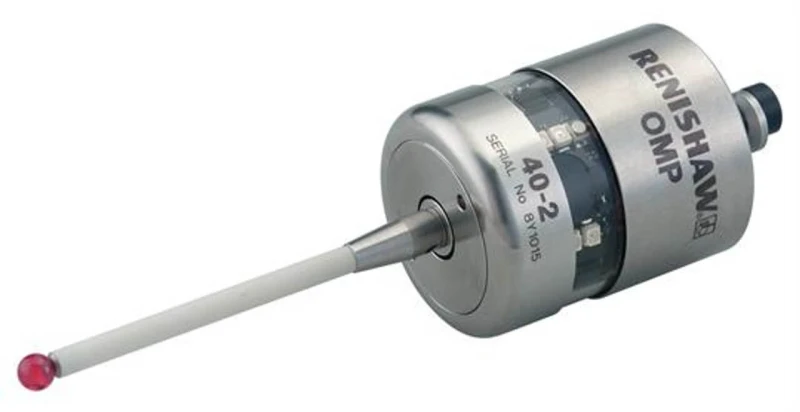
Радиодатчик для измерения детали в рабочей зоне, используется циклами macro B при контроле размеров после установки заготовки. Стабильная работа датчика снижает вероятность аномальных отклонений в расчётах цикла.
Типичные ошибки при настройке цикла
Отдельно стоит перечислить ошибки, которые оператор и наладчик допускают чаще всего именно при столкновении с этим сообщением:
- Изменение параметра «на глаз» до устранения найденной причины — это временно снимает ошибку, но искажает результат измерения.
- Игнорирование единиц измерения кадра: смешение метрических и дюймовых значений в одном вызове макроса регулярно даёт параметр, формально выходящий за диапазон.
- Попытка исправить ошибку правкой самого файла macro B без резервной копии — при неверной правке можно потерять рабочий цикл целиком, а не только устранить конкретное сообщение.
- Замена датчика на нештатную модель без проверки совместимости с текущей версией макроса — некоторые циклы жёстко привязаны к формату возвращаемых данных конкретного щупа, например MP-10.

Инструментальный датчик, применяемый в циклах измерения размеров и износа инструмента совместно с macro B. При замене датчика на другую модель важно проверить совместимость формата данных с используемой версией макроса.
FAQ: частые вопросы
Чем ошибка 91 INPUT OUT OF RANGE отличается от других сообщений кода 91?
Код 91 объединяет несколько сценариев проверки входных параметров макроса. INPUT OUT OF RANGE означает, что параметр передан, но его значение выходит за допустимые границы — в отличие от DATA MISSING или INPUT MISSING, где параметр вовсе не передан.
Можно ли устранить ошибку, просто увеличив диапазон в самом макросе?
Технически можно, но это скрывает первопричину — например, неверный номер коррекции или ошибку в системе координат. Правильнее найти и исправить источник несоответствия, а не расширять проверку.
Ошибка возникает только на новых программах или и на старых, которые раньше работали?
Чаще всего на старых программах ошибка появляется после обновления прошивки ЧПУ, замены платы управления или переноса программы на другой станок с иной конфигурацией коррекций и осей.
Может ли неисправный щуп сам провоцировать эту ошибку?
Да. Нестабильный контакт стилуса или разряженная батарея беспроводного датчика иногда дают промежуточный расчётный параметр, который макрос интерпретирует как выход за диапазон, хотя формальная причина — не в тексте программы.
Нужно ли останавливать производство при первом появлении такой ошибки?
Разовое появление стоит разобрать сразу, не откладывая на конец смены, поскольку за ним может стоять смещение нуля детали или неверная коррекция инструмента — если не остановиться, следующая деталь может уйти в брак.
Заключение
Ошибка 91 INPUT OUT OF RANGE в макросах Renishaw для Fanuc и Meldas почти всегда указывает на конкретный параметр в кадре вызова цикла измерения, а не на скрытый аппаратный отказ. Систематическая проверка номеров коррекций, осей и допусков относительно текущей конфигурации станка снимает подавляющее большинство таких случаев за один проход диагностики.
Если после проверки кадров вызова и калибровки щупа ошибка повторяется, а версия macro B и прошивки стойки уже сверены, разумно привлечь специалистов ООО «Эффективное производство» — поможем с диагностикой конкретной конфигурации станка, подбором совместимого датчика и настройкой цикла измерения.
Связанные материалы
Читайте также